Стабильность допусков диаметра металлической проволоки на микрометровом уровне
Устойчивость допусков диаметра металлической проволоки на микрометровом уровне обусловлена не параметрами крупномасштабного промышленного оборудования, а характеристиками единичной матрицы, через которую проходит проволока. Матрицы для волочения из поликристаллического алмаза (ПКА) имеют критическое значение в данном процессе, поскольку структура материала и технология их изготовления совместно устанавливают фундаментальный порог как точности, так и долговечности инструмента. Настоящая статья рассматривает ключевые технические вопросы, относящиеся к матрицам для волочения проволоки из ПКА.
Исходный материал ПКА-сердцевины: высокодисперсный синтетический алмаз и технология спекания
Основу сердцевины ПКА составляет тщательно отобранный высокодисперсный синтетический алмаз. При смешивании этих порошков с связующими веществами, такими как кобальт и кремний, и последующем спекании при высоких температуре и давлении возникает прямая химическая связь между частицами алмаза. Это позволяет поликристаллическому композиту одновременно обладать твёрдостью и износостойкостью, приближающимися к характеристикам природного алмаза, наряду с благоприятной теплопроводностью. Выбор связующего материала имеет существенное значение: матрицы на основе кобальта демонстрируют превосходную обрабатываемость и применяются в большинстве традиционных операций волочения проволоки; кремний-содержащие или термостабильные матрицы ПКА, напротив, сохраняют структурную целостность при повышенных температурах и рекомендуются для операций волочения, критичных к тепловым нагрузкам.
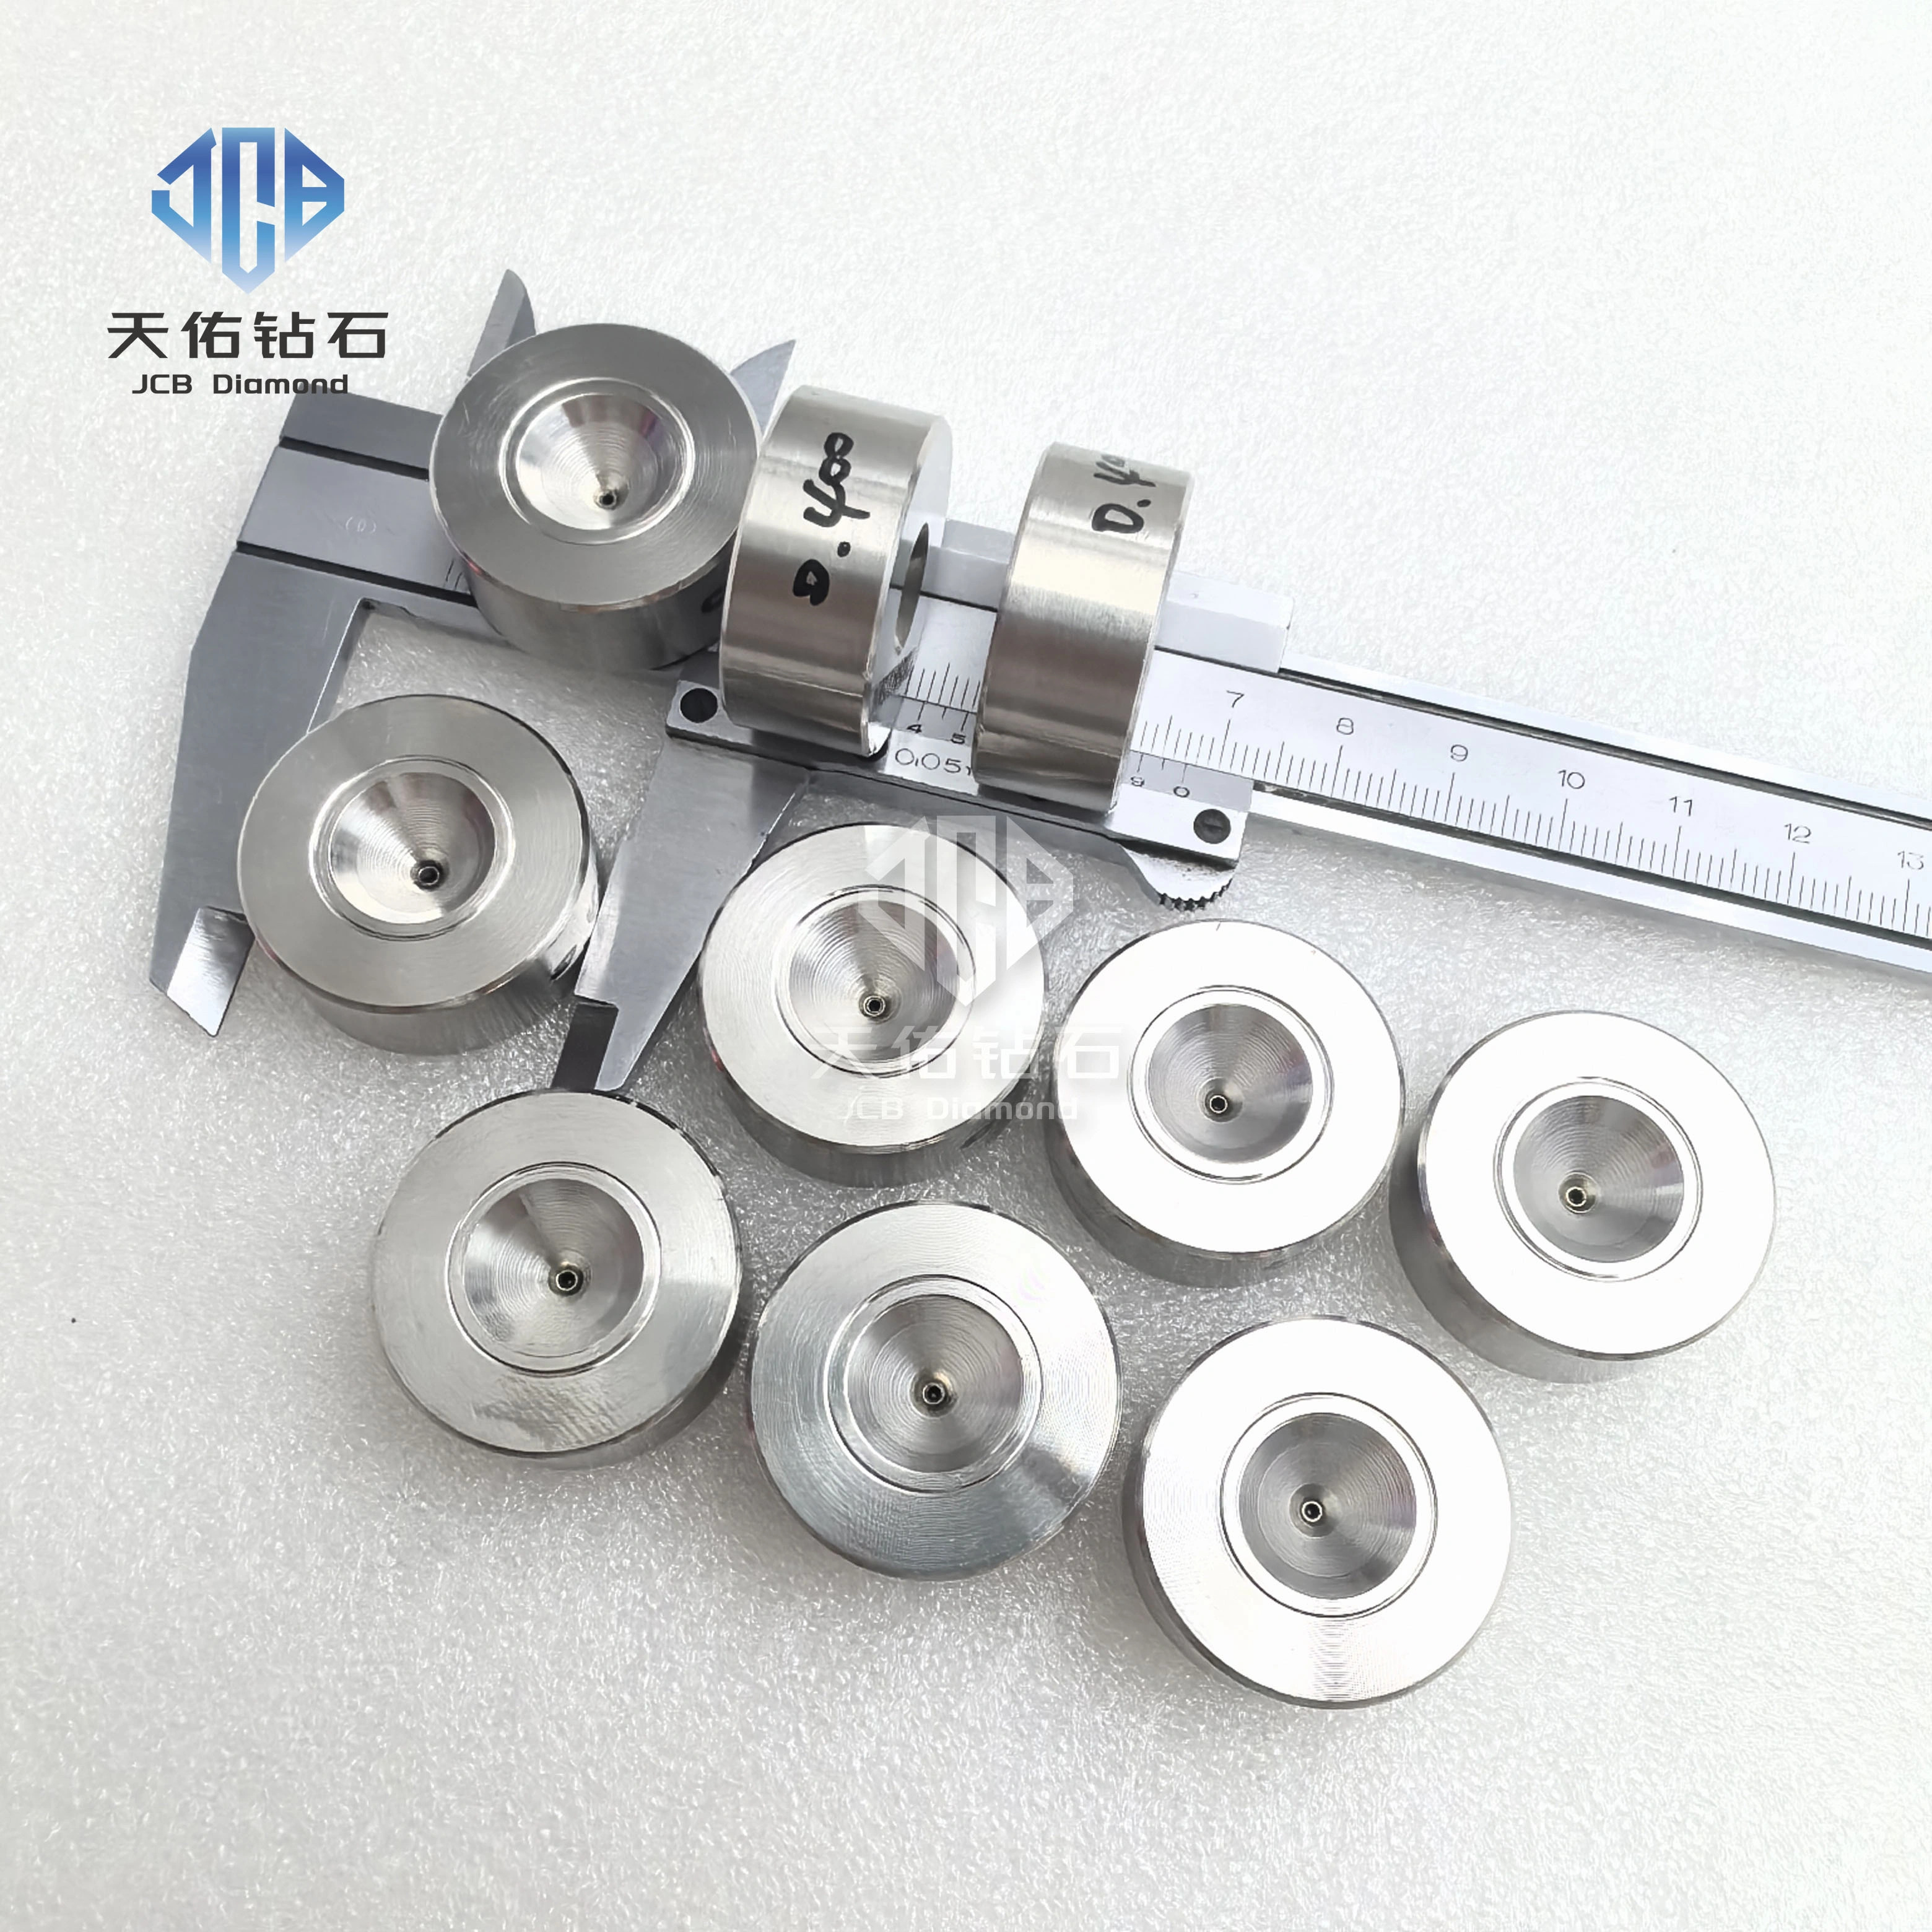
Формирование калибра матрицы: лазерная перфорация определяет осуществимость; полирование определяет качество
Центральный калибр сердцевины матрицы представляет функциональное ядро всего инструмента, причём процесс его образования ограничен электропроводностью материала. Кобальтсодержащие матрицы ПКА, содержащие металлические фазы, обладают электропроводностью и могут быть эффективно обработаны методом электроэрозионной обработки (ЭЭО) или электроэрозионной резки проволокой (ЭЭРП); электроизолирующие матрицы ПКА, как правило, требуют применения лазерного сверления. В промышленной практике лазерная перфорация служит операцией "черновой обработки": она первоначально устанавливает приблизительный диаметр калибра и угол зоны сжатия, оставляя при этом достаточный припуск для последующей прецизионной обработки.
Окончательное приведение калибра матрицы в диапазон пригодного использования достигается последующими операциями чистовой обработки и полирования. Типовая технологическая последовательность после лазерной перфорации предусматривает применение специализированного оборудования для обработки входной зоны, зоны сжатия, калибровочной зоны и выходной зоны в соответствии с заданными геометрическими профилями и углами. Последующее ультразвуковое полирование в сочетании с ультратонким алмазным абразивным порошком обеспечивает доведение внутренней поверхности калибровочной зоны до требуемой шероховатости и точности диаметра проволоки. Качество поверхности калибровочной зоны представляет критическую техническую характеристику: ряд патентов на высокоточные матрицы для волочения проволоки устанавливают, что шероховатость поверхности (Ra) этого участка не должна превышать 0,05 мкм, что напрямую коррелирует с качеством поверхности и стабильностью геометрической формы вытянутой проволоки. По существу, лазерная перфорация определяет возможность формирования калибра матрицы, тогда как шлифование и полирование определяют, может ли матрица надёжно производить проволоку, соответствующую техническим требованиям.
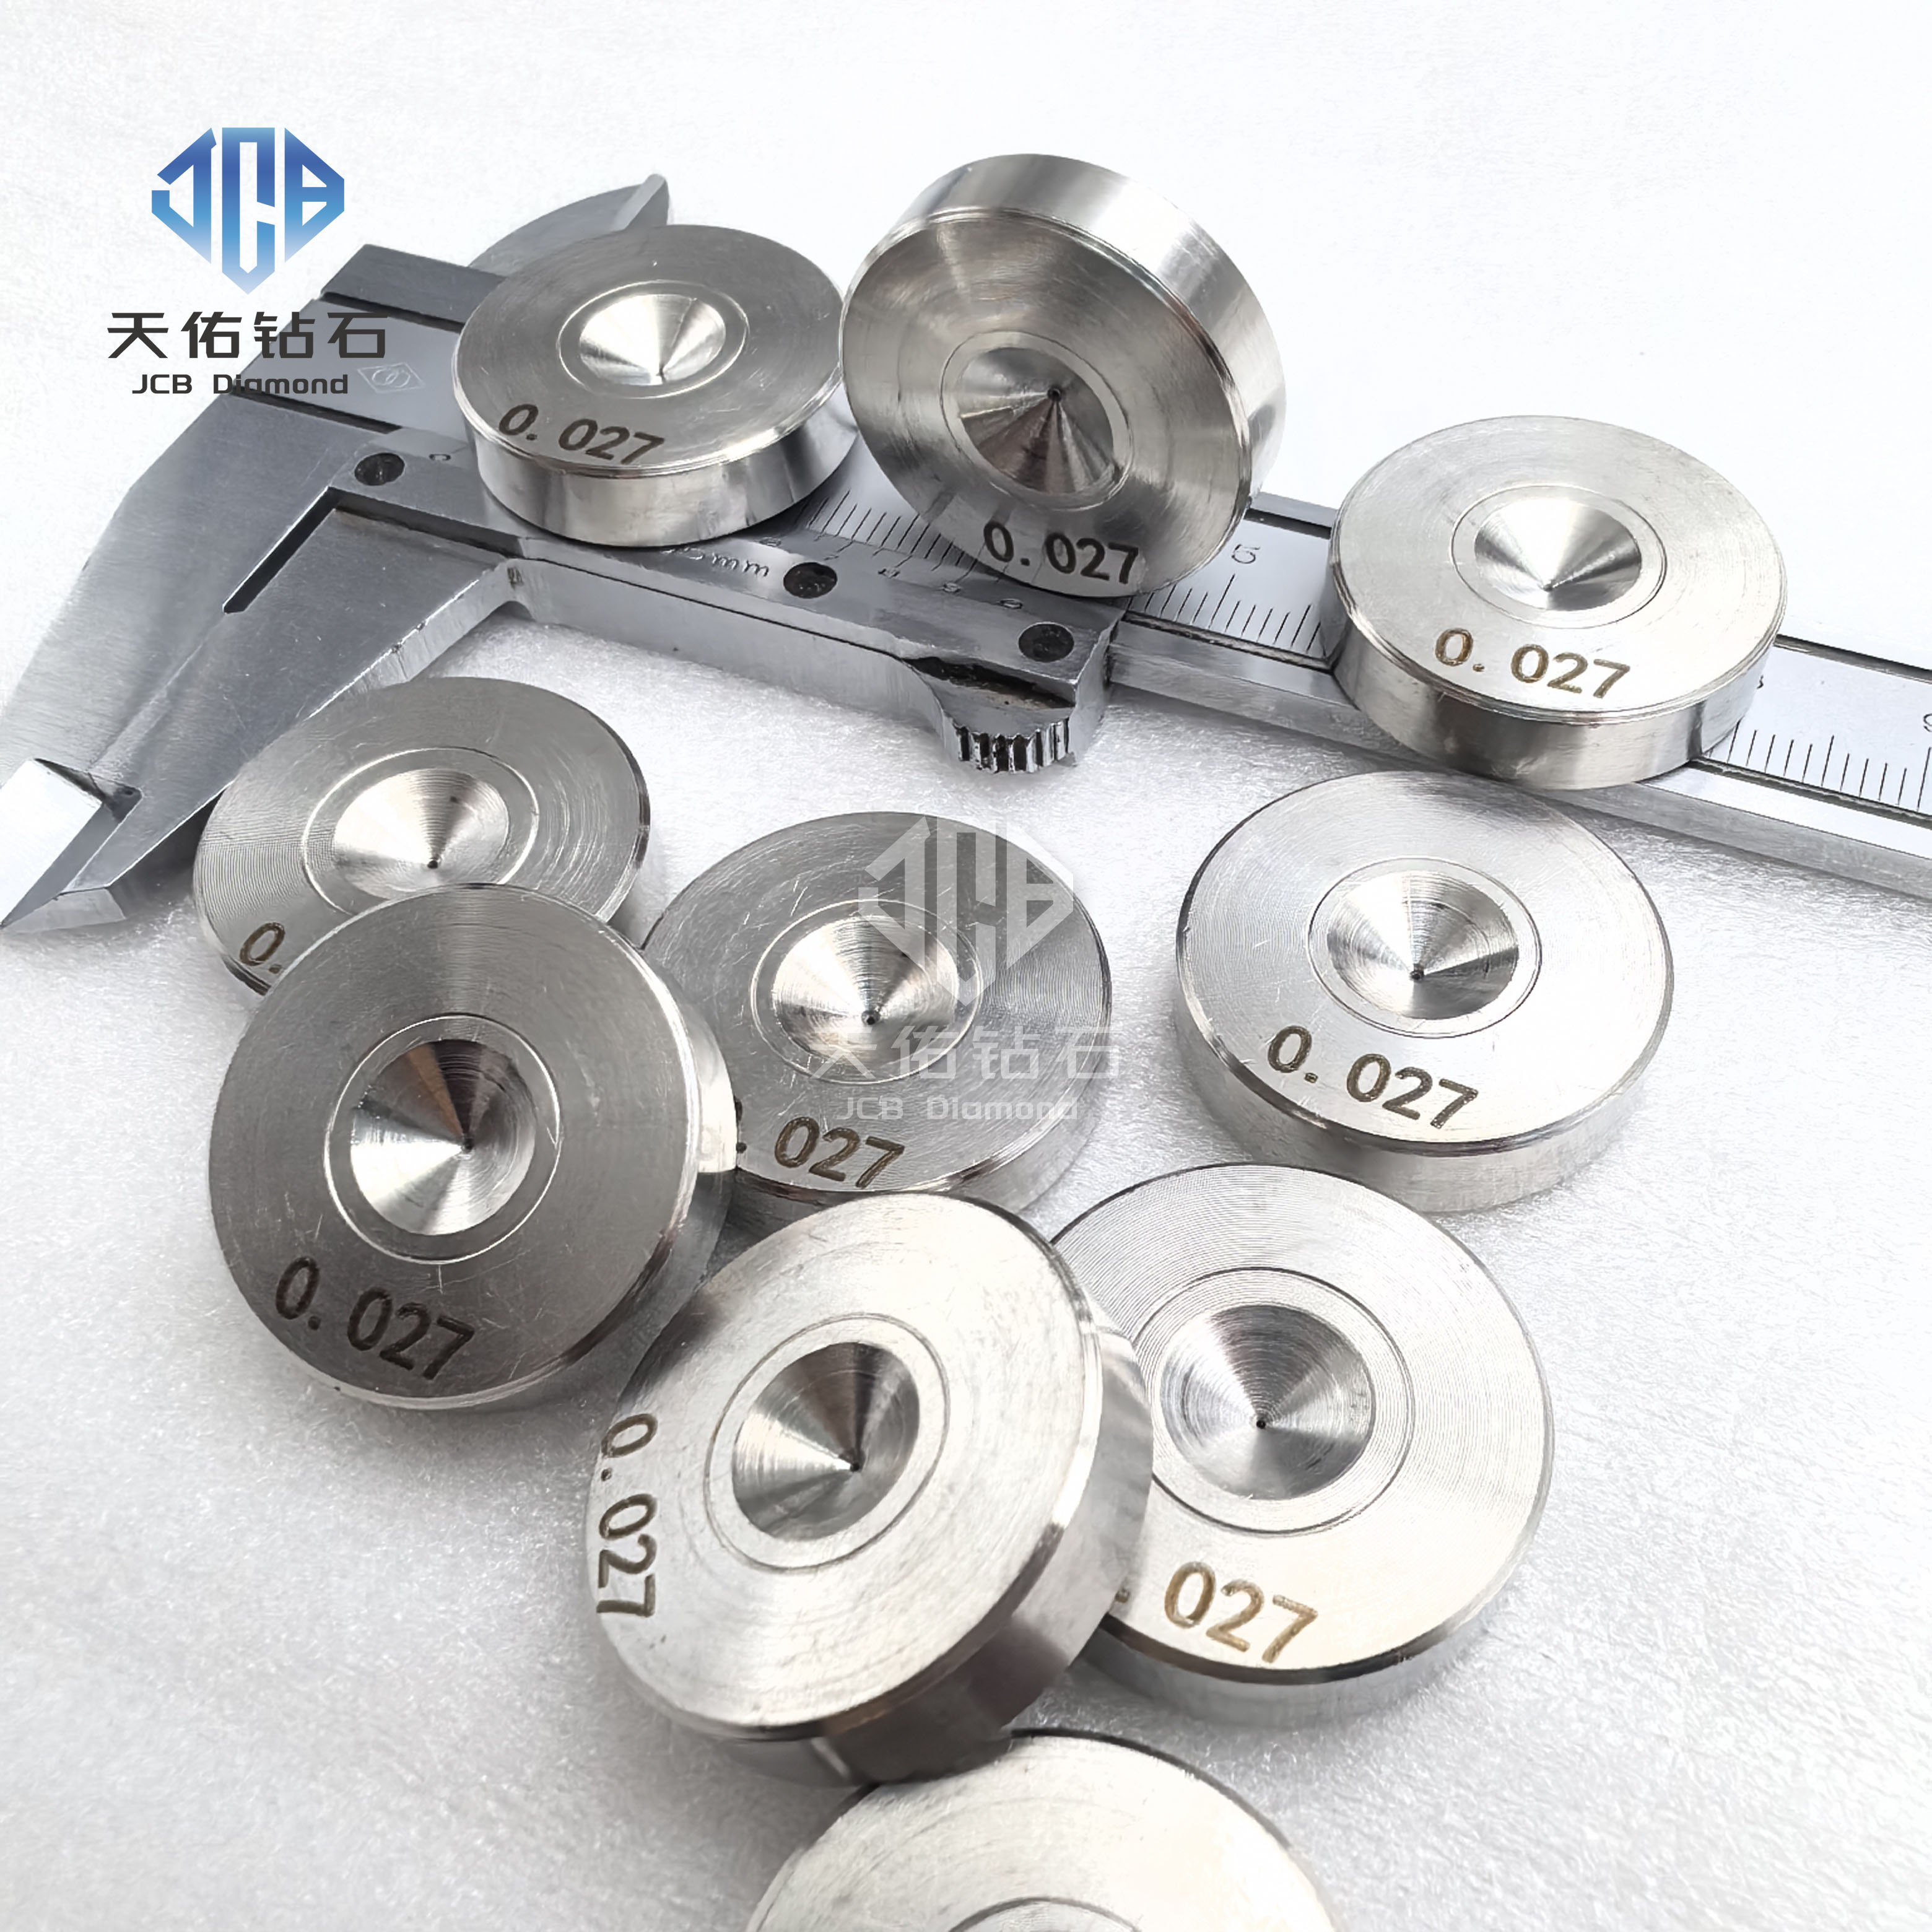
Область применения матриц для волочения проволоки из поликристаллического алмаза
Область применения матриц для волочения проволоки из ПКА может быть охарактеризована двумя основными направлениями использования. Первое направление охватывает фундаментальную область производства обычной металлической проволоки. В секторе электрических проводов и кабелей волочение медной проволоки, алюминиевой проволоки, а также проводников для кабелей высокого, среднего и низкого напряжения представляют один из наиболее устойчивых и надёжных источников спроса на матрицы из ПКА; в секторе стальной проволочной продукции стальной корд, покрытая стальная проволока, нержавеющая сталь и сварочная проволока (включая проволоку для газоэлектродной сварки и порошковую сварочную проволоку) аналогичным образом зависят от матриц ПКА для поддержания постоянства диаметра проволоки и качества поверхности в течение продолжительных периодов эксплуатации. Основные требования, предъявляемые этими применениями, — износостойкость и долговечность инструмента; случайно ориентированная структура зёрен поликристаллического алмаза в матрице ПКА обусловливает равномерное износ калибра, что способствует сохранению круглости проволоки и минимизирует дрейф эллиптичности.
Второе направление охватывает развивающийся сегмент рынка, определяемый прецизионным производством и инновационными применениями. Проволока для соединения полупроводниковых кристаллов представляет один из наиболее высокотребовательных сценариев: золотая, медная и алюминиевая проволока в системах межсоединений при корпусировании требуют чрезвычайно малого диаметра проволоки и исключительной целостности поверхности, где способность матриц ПКА сохранять круглость и контролировать шероховатость поверхности являются незаменимыми. Проволока для резки кремниевых пластин представляет противоположный экстремум для матриц волочения проволоки из ПКА: диаметр режущей проволоки продолжает эволюционировать в направлении более тонких спецификаций, причём вольфрамо-алмазная проволока диаметром 20–22 мкм в настоящее время установлена в качестве основного стандарта, а разработка ещё более тонких вариантов продолжается. С каждым дополнительным снижением диаметра проволоки требования к прецизионности калибра матрицы и стабильности её износа возрастают соответственно. Кроме того, медная проволока для автомобильных высоковольтных жгутов, медицинские направляющие катетеры, сверхпроводящая проволока и волочение драгоценных металлов постепенно переопределяют матрицы ПКА из "износостойких инструментов" в "компоненты гарантии качества".